Domain verpackungsprozess.de kaufen?
Wir ziehen mit dem Projekt
verpackungsprozess.de um.
Sind Sie am Kauf der Domain
verpackungsprozess.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain verpackungsprozess.de kaufen?
Wie kann eine Verpackungsmaschine effizienter gestaltet werden, um den Verpackungsprozess zu beschleunigen?
Eine Verpackungsmaschine kann effizienter gestaltet werden, indem sie über eine höhere Geschwindigkeit verfügt und weniger Ausfallzeiten hat. Außerdem kann die Maschine so konstruiert werden, dass sie automatisch verschiedene Verpackungsgrößen und -formen verarbeiten kann. Eine intuitive Benutzeroberfläche und einfache Wartung können ebenfalls zur Beschleunigung des Verpackungsprozesses beitragen. **
Wie unterscheiden sich Diamantbohrkronen in Bezug auf ihre Effektivität und Haltbarkeit? Welche Materialien eignen sich am besten für den Einsatz von Diamantbohrkronen?
Diamantbohrkronen unterscheiden sich in ihrer Effektivität und Haltbarkeit je nach Qualität der Diamanten und der Bindung. Hochwertige Diamanten und eine robuste Bindung sorgen für eine längere Lebensdauer und bessere Leistung. Für den Einsatz von Diamantbohrkronen eignen sich vor allem harte Materialien wie Beton, Granit, Marmor und Fliesen. **

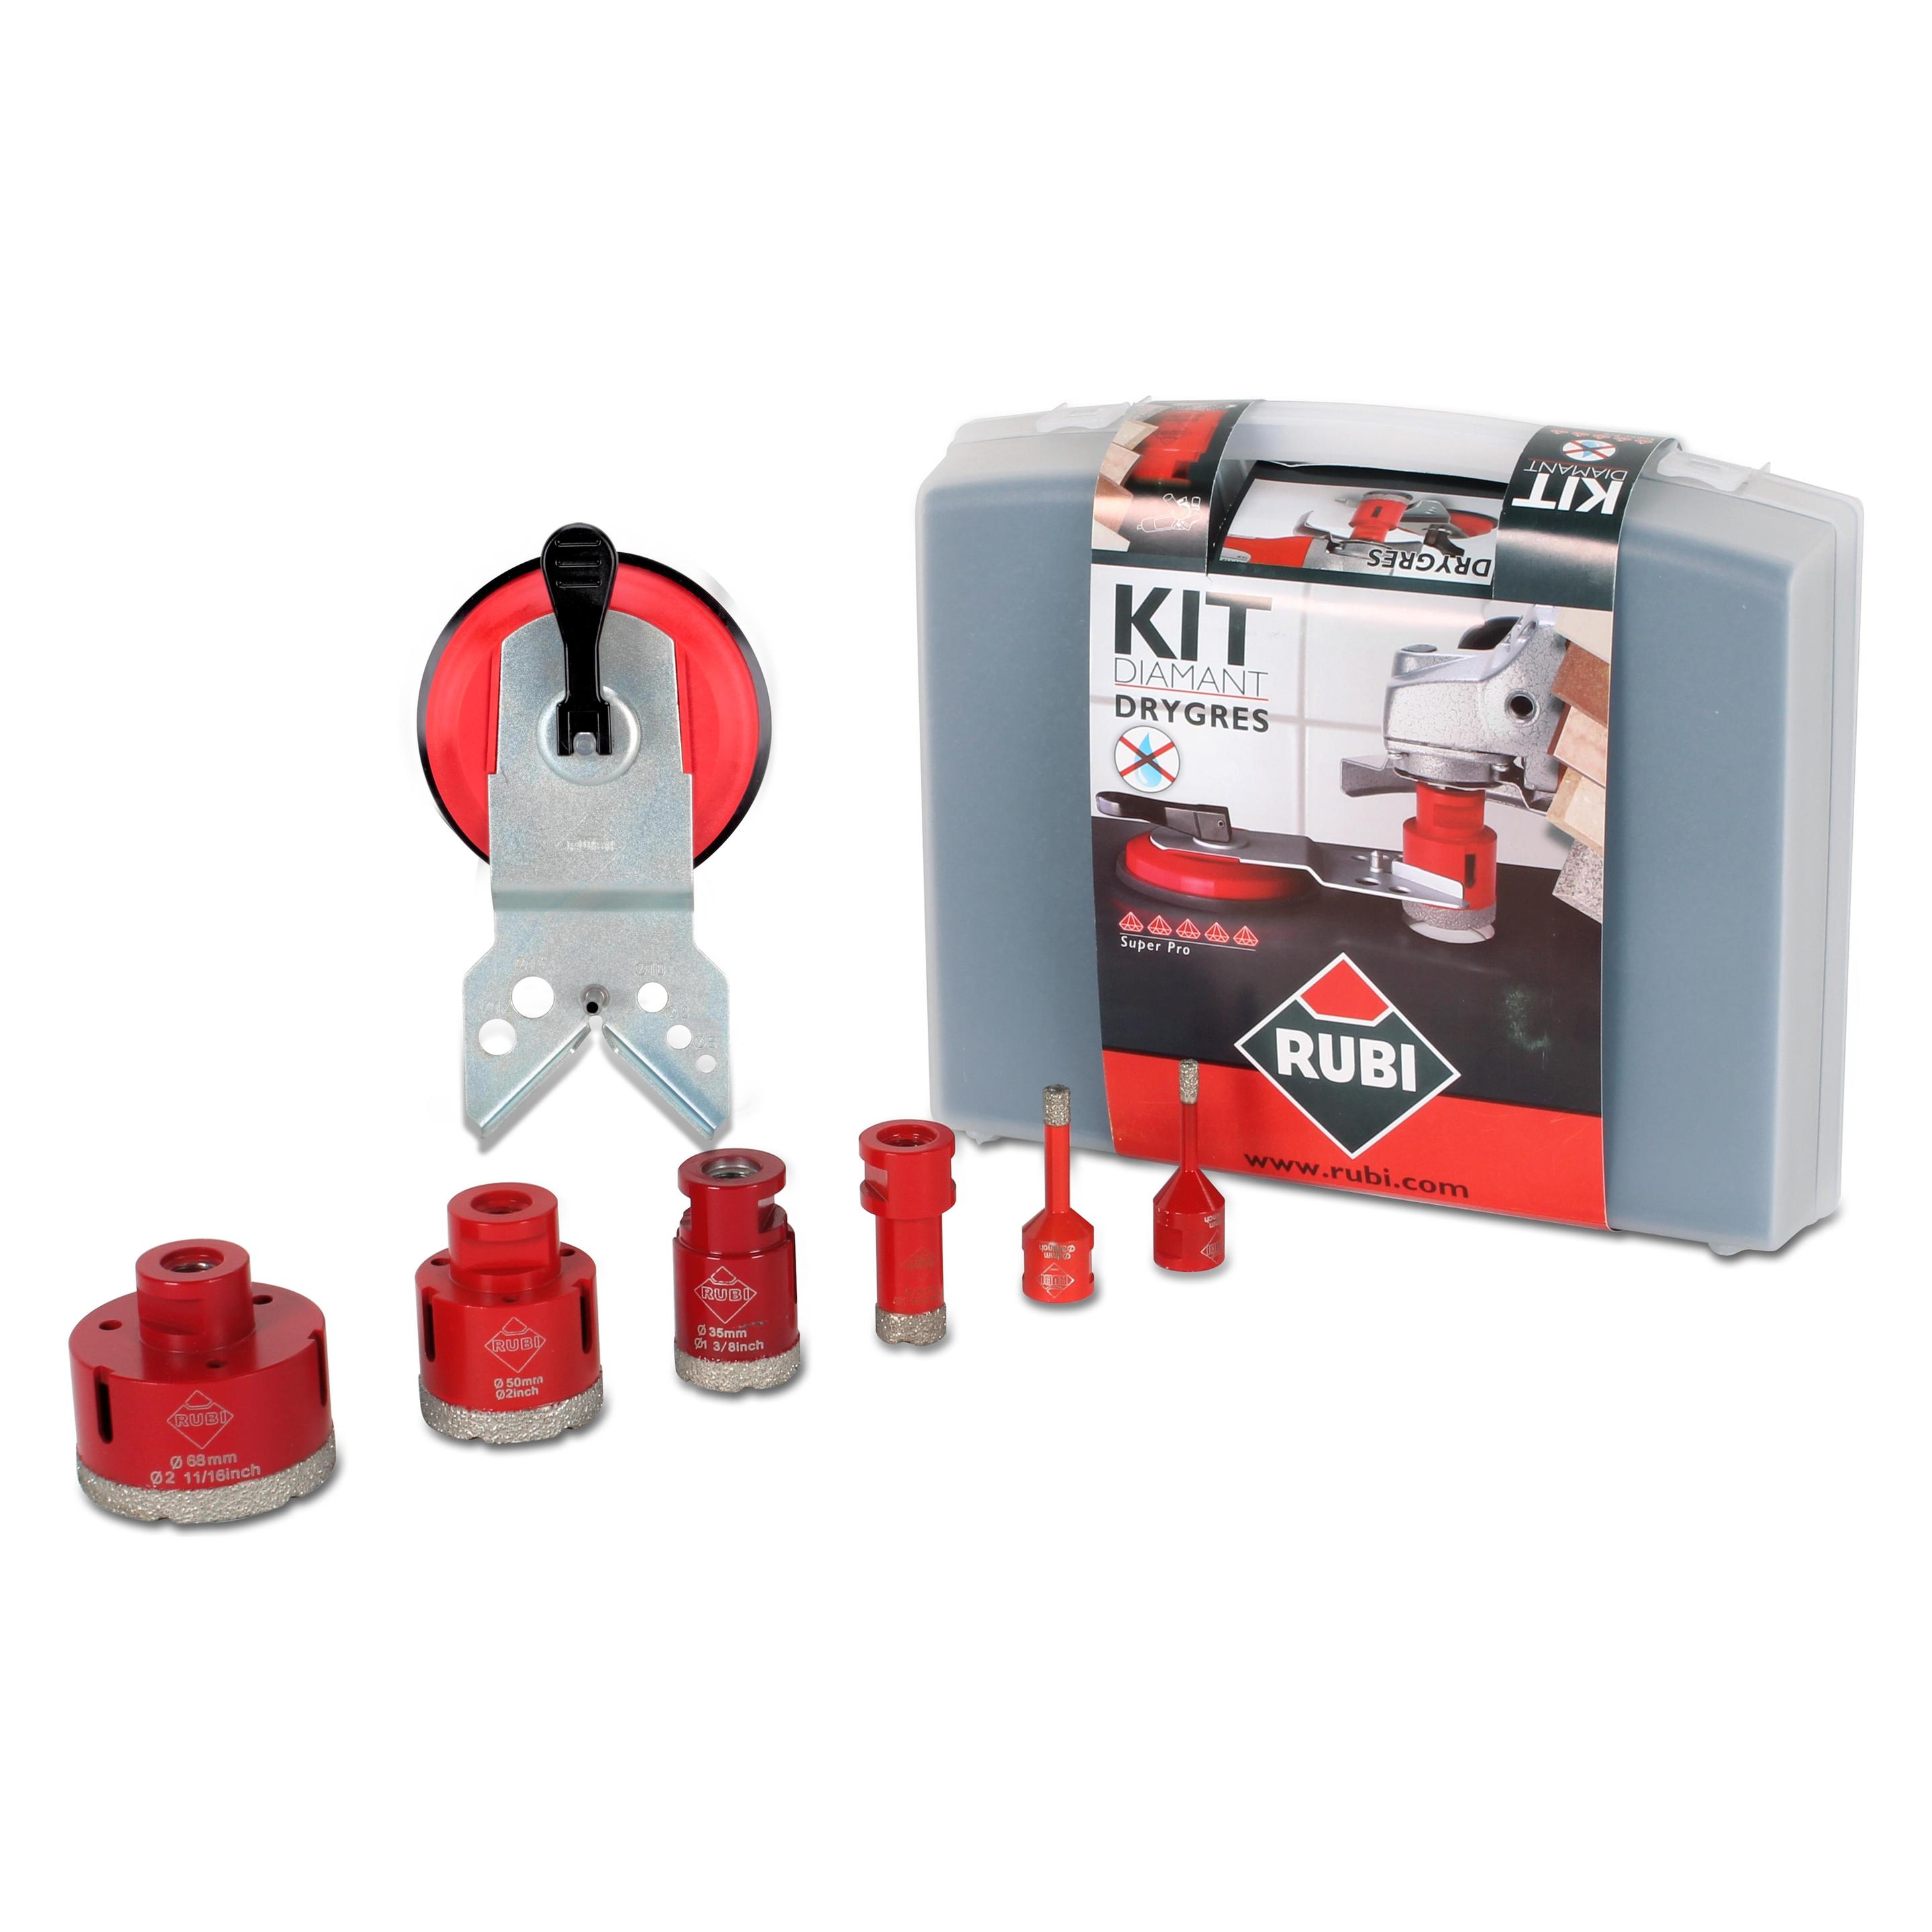
Ähnliche Suchbegriffe für RUBI-Diamantbohrkronen-Drygres
Top-Angebote
Produkte zum Begriff RUBI-Diamantbohrkronen-Drygres:
-
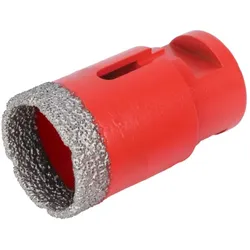
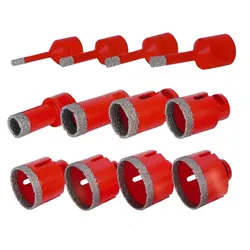
RUBI Diamantbohrkronen Drygres - 28 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n42,49 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 43 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n59,19 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 50 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n65,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 35 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n49,49 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie kann man Diamantbohrkronen zur Umarbeitung von Verlobungsringen verwenden?
Diamantbohrkronen können verwendet werden, um Löcher in Verlobungsringe zu bohren, um sie umzuarbeiten. Dies kann nützlich sein, um beispielsweise einen größeren Diamanten einzusetzen oder den Ring an die individuellen Wünsche anzupassen. Es ist wichtig, dass der Bohrvorgang von einem Fachmann durchgeführt wird, um Schäden am Ring zu vermeiden. **
-
Wie kann der Verpackungsprozess optimiert werden, um eine nachhaltige und effiziente Verpackungslösung zu erreichen?
Der Verpackungsprozess kann optimiert werden, indem man auf umweltfreundliche Materialien wie recycelbare oder biologisch abbaubare Verpackungen umsteigt. Zudem sollte man die Verpackungsgrößen an die tatsächlichen Produktgrößen anpassen, um Materialverschwendung zu vermeiden. Schließlich ist es wichtig, den gesamten Prozess zu überdenken und mögliche Einsparungen bei Material, Energie und Transport zu identifizieren. **
-
Wie kann der Verpackungsprozess in Unternehmen effizienter gestaltet werden? Welche Umweltauswirkungen hat ein effizienter Verpackungsprozess?
Der Verpackungsprozess kann effizienter gestaltet werden, indem man auf umweltfreundliche Materialien setzt, Verpackungsabläufe optimiert und automatisierte Lösungen einsetzt. Ein effizienter Verpackungsprozess kann dazu beitragen, Abfall zu reduzieren, Ressourcen zu schonen und den CO2-Ausstoß zu verringern. Dadurch wird die Umweltbelastung minimiert und die Nachhaltigkeit des Unternehmens gestärkt. **
-
Wie kann eine Verpackungsmaschine dazu beitragen, den Verpackungsprozess in der Industrie zu optimieren und gleichzeitig die Effizienz zu steigern?
Eine Verpackungsmaschine kann den Verpackungsprozess beschleunigen, indem sie automatisiert arbeitet und menschliche Fehler reduziert. Sie kann auch die Produktivität steigern, indem sie eine höhere Kapazität und eine konsistente Qualität der Verpackung gewährleistet. Darüber hinaus kann sie Platz und Material sparen, was zu Kosteneinsparungen führt. **
Nur bei Eukaryoten findet der Verpackungsprozess der DNA statt.
Das ist nicht korrekt. Der Verpackungsprozess der DNA findet sowohl bei Eukaryoten als auch bei Prokaryoten statt. Bei Eukaryoten erfolgt die Verpackung der DNA in Chromosomen, während bei Prokaryoten die DNA in einem kompakten Ring vorliegt. **
Wie können Unternehmen den Verpackungsprozess optimieren, um Ressourcen zu schonen und die Umwelt zu schützen? Wodurch kann man die Effizienz im Verpackungsprozess steigern?
Unternehmen können den Verpackungsprozess optimieren, indem sie auf nachhaltige Materialien umsteigen, Verpackungen reduzieren und recycelbare Verpackungen verwenden. Die Effizienz im Verpackungsprozess kann durch den Einsatz von automatisierten Verpackungsmaschinen, optimierte Lagerhaltung und die Implementierung von Lean-Prinzipien gesteigert werden. Außerdem können Unternehmen durch die Nutzung von Datenanalysen und Prozessoptimierung die Verschwendung von Ressourcen minimieren und die Umweltbelastung reduzieren. **
Top-Angebote
Produkte zum Begriff RUBI-Diamantbohrkronen-Drygres:
-
RUBI Diamantbohrkronen Drygres - 20 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n36,69 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 28 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n42,49 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 43 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n59,19 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie kann eine Verpackungsmaschine effizienter gestaltet werden, um den Verpackungsprozess zu beschleunigen?
Eine Verpackungsmaschine kann effizienter gestaltet werden, indem sie über eine höhere Geschwindigkeit verfügt und weniger Ausfallzeiten hat. Außerdem kann die Maschine so konstruiert werden, dass sie automatisch verschiedene Verpackungsgrößen und -formen verarbeiten kann. Eine intuitive Benutzeroberfläche und einfache Wartung können ebenfalls zur Beschleunigung des Verpackungsprozesses beitragen. **
-
Wie unterscheiden sich Diamantbohrkronen in Bezug auf ihre Effektivität und Haltbarkeit? Welche Materialien eignen sich am besten für den Einsatz von Diamantbohrkronen?
Diamantbohrkronen unterscheiden sich in ihrer Effektivität und Haltbarkeit je nach Qualität der Diamanten und der Bindung. Hochwertige Diamanten und eine robuste Bindung sorgen für eine längere Lebensdauer und bessere Leistung. Für den Einsatz von Diamantbohrkronen eignen sich vor allem harte Materialien wie Beton, Granit, Marmor und Fliesen. **
-
Wie kann man Diamantbohrkronen zur Umarbeitung von Verlobungsringen verwenden?
Diamantbohrkronen können verwendet werden, um Löcher in Verlobungsringe zu bohren, um sie umzuarbeiten. Dies kann nützlich sein, um beispielsweise einen größeren Diamanten einzusetzen oder den Ring an die individuellen Wünsche anzupassen. Es ist wichtig, dass der Bohrvorgang von einem Fachmann durchgeführt wird, um Schäden am Ring zu vermeiden. **
-
Wie kann der Verpackungsprozess optimiert werden, um eine nachhaltige und effiziente Verpackungslösung zu erreichen?
Der Verpackungsprozess kann optimiert werden, indem man auf umweltfreundliche Materialien wie recycelbare oder biologisch abbaubare Verpackungen umsteigt. Zudem sollte man die Verpackungsgrößen an die tatsächlichen Produktgrößen anpassen, um Materialverschwendung zu vermeiden. Schließlich ist es wichtig, den gesamten Prozess zu überdenken und mögliche Einsparungen bei Material, Energie und Transport zu identifizieren. **
Ähnliche Suchbegriffe für RUBI-Diamantbohrkronen-Drygres
-
RUBI Diamantbohrkronen Drygres - 50 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n65,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 35 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n49,49 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
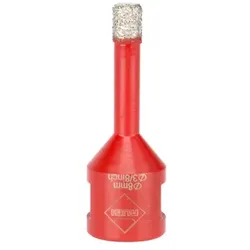
RUBI Diamantbohrkronen Drygres - 8 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n18,49 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
RUBI Diamantbohrkronen Drygres - 6 mmRUBI Diamantbohrkronen Drygres Rubis Hochleistungs-Bohrkronen für Feinsteinzeug und Naturstein, gefertigt im Vakuumverfahren. Acht Durchmesser von 6 bis 68 mm, M14-Aufnahme für den Winkelschleifer, Drehzahl 10.000 bis maximal 14.000 U/min – damit ist sie eine der wenigen Kronen, die die volle Drehzahl eines ungeregelten Winkelschleifers ausdrücklich verträgt. Rubi legt außerdem die Arbeitstechnik klar dar. Ø 6–68 mm acht Größen 10.000–14.000 U/min M14 Aufnahme Vakuum Fertigung Rubis Anwendungshinweise – und warum sie stimmen Rubi nennt vier Punkte, und alle vier sind genau die, an denen Bohrkronen sonst scheitern: Schräg ansetzen, dann aufrichten Die laufende Krone schräg anfahren und langsam aufrichten. So wandert sie nicht über die Glasur. Kreisende Bewegungen ausführen Nicht starr eintauchen – die pendelnde Bewegung hält den Schnittspalt frei und verteilt den Verschleiß. Ohne übermäßigen Druck arbeiten Die Krone muss selbst arbeiten. Druck erzeugt Wärme, nicht Fortschritt. Kühlpausen im Wasserbad Rubi nennt das Wasserbad ausdrücklich als lebensverlängernde Maßnahme – auch bei einer Trockenbohrkrone. Die verfügbaren Durchmesser Ø 6, 8, 20, 28, 35, 43, 50 und 68 mm. 28 und 43 mm sind typische Rubi-Maße und in der Praxis sehr brauchbar – 43 mm etwa für Rohrdurchführungen, 28 mm für Armaturen. Für welche Materialien Alle Feinsteinzeugarten, Granit und Marmor. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe n15,95 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie kann der Verpackungsprozess in Unternehmen effizienter gestaltet werden? Welche Umweltauswirkungen hat ein effizienter Verpackungsprozess?
Der Verpackungsprozess kann effizienter gestaltet werden, indem man auf umweltfreundliche Materialien setzt, Verpackungsabläufe optimiert und automatisierte Lösungen einsetzt. Ein effizienter Verpackungsprozess kann dazu beitragen, Abfall zu reduzieren, Ressourcen zu schonen und den CO2-Ausstoß zu verringern. Dadurch wird die Umweltbelastung minimiert und die Nachhaltigkeit des Unternehmens gestärkt. **
-
Wie kann eine Verpackungsmaschine dazu beitragen, den Verpackungsprozess in der Industrie zu optimieren und gleichzeitig die Effizienz zu steigern?
Eine Verpackungsmaschine kann den Verpackungsprozess beschleunigen, indem sie automatisiert arbeitet und menschliche Fehler reduziert. Sie kann auch die Produktivität steigern, indem sie eine höhere Kapazität und eine konsistente Qualität der Verpackung gewährleistet. Darüber hinaus kann sie Platz und Material sparen, was zu Kosteneinsparungen führt. **
-
Nur bei Eukaryoten findet der Verpackungsprozess der DNA statt.
Das ist nicht korrekt. Der Verpackungsprozess der DNA findet sowohl bei Eukaryoten als auch bei Prokaryoten statt. Bei Eukaryoten erfolgt die Verpackung der DNA in Chromosomen, während bei Prokaryoten die DNA in einem kompakten Ring vorliegt. **
-
Wie können Unternehmen den Verpackungsprozess optimieren, um Ressourcen zu schonen und die Umwelt zu schützen? Wodurch kann man die Effizienz im Verpackungsprozess steigern?
Unternehmen können den Verpackungsprozess optimieren, indem sie auf nachhaltige Materialien umsteigen, Verpackungen reduzieren und recycelbare Verpackungen verwenden. Die Effizienz im Verpackungsprozess kann durch den Einsatz von automatisierten Verpackungsmaschinen, optimierte Lagerhaltung und die Implementierung von Lean-Prinzipien gesteigert werden. Außerdem können Unternehmen durch die Nutzung von Datenanalysen und Prozessoptimierung die Verschwendung von Ressourcen minimieren und die Umweltbelastung reduzieren. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.